工装夹具与治具的选择方法及核心技巧
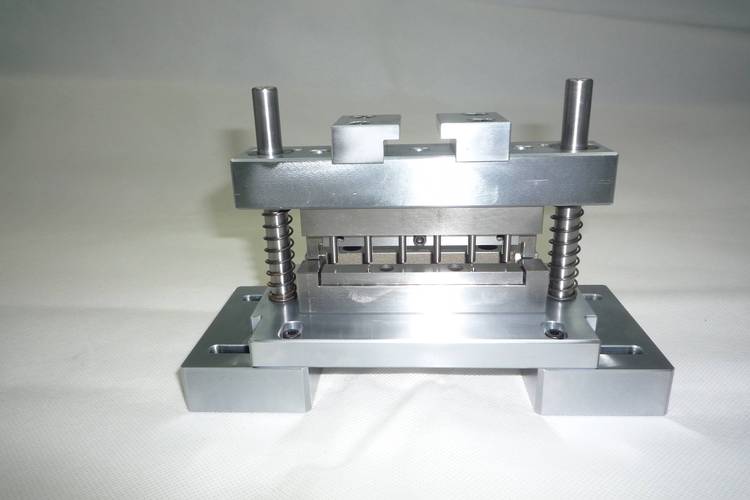
在制造业中,工装夹具与治具是保证加工精度、提高生产效率、降低劳动强度的重要工艺装备。正确选择适合的工装夹具和治具,不仅能稳定产品质量,还能显著降低成本。面对形状各异、材质不同的工件以及多样化的加工要求,如何科学地选择夹具和治具?本文将从基本原则、分类特点、选型步骤到实用技巧,为您系统梳理。
一、明确需求:选择的前提
选择工装夹具或治具的第一步是准确理解加工任务。需要明确以下几点:
- 工件特征:尺寸、形状、材质、重量、刚性、批量大小。
- 加工要求:加工部位、精度等级、表面粗糙度、切削力方向与大小。
- 设备条件:机床型号、工作台尺寸、T型槽布局、主轴接口、控制系统。
- 生产节拍:单件耗时、換刀频率,是否需要快速装夹。
只有搞清这些基本信息,才能避免“为夹具而夹具”的盲目设计。
二、工装夹具与治具的区别
虽然常被混用,但二者定位略有不同:
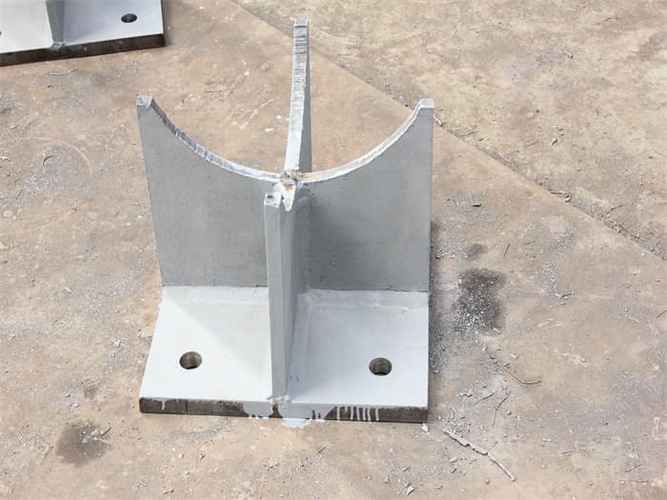
- 工装夹具:主要用于装夹工件,使其在加工中保持正确位置并承受切削力,如卡盘、平口钳、专用铣削夹具。
- 治具:更多指引导刀具或检测工件的装置,如钻模、焊接治具、检具。在电子装配、焊接中,治具常用于定位和支撑。
选择时需分清用途:是要“固定工件”还是“引导工具”或“两者兼顾”。
三、选择工装夹具与治具的核心方法
1. 六点定位原理是基础
任何刚体在空间有六个自由度。夹具设计必须合理限制这些自由度,避免过定位或欠定位。通常选择工件上面积大、精度高的表面作为主要定位基准,再辅以导向或止推元件。
2. 夹紧方式匹配切削力
夹紧力应指向主要定位面,且尽量与切削力方向一致以增强稳定性。同时要防止夹紧造成工件变形,尤其对薄壁件、易碎件。常用夹紧方式包括:
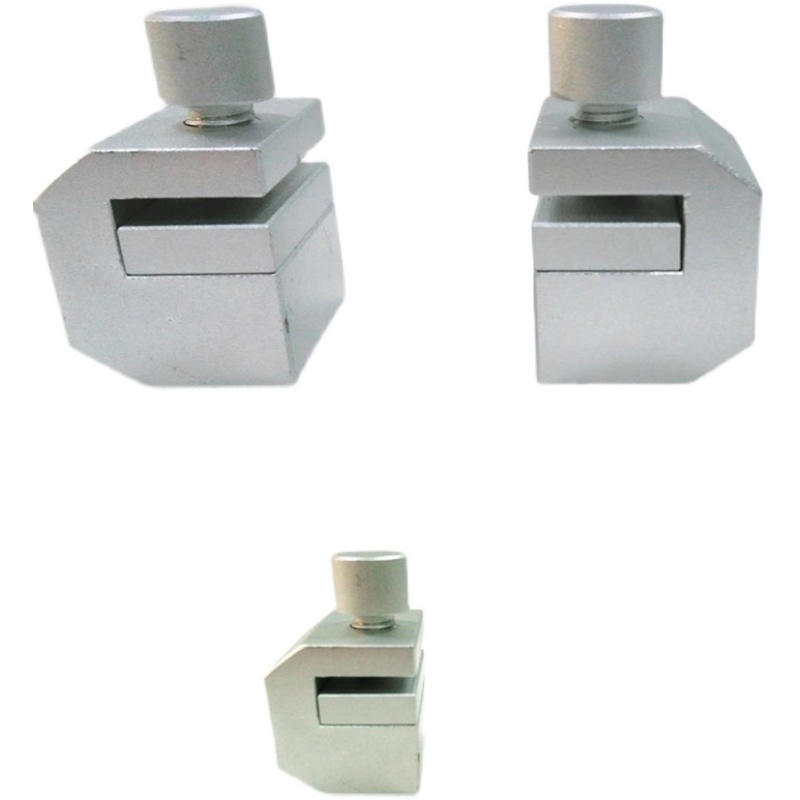
- 螺旋夹紧:自锁好、夹紧力大,但操作慢,适合小批量。
- 偏心夹紧:速度快,但行程短、自锁性差,适合振动小的场合。
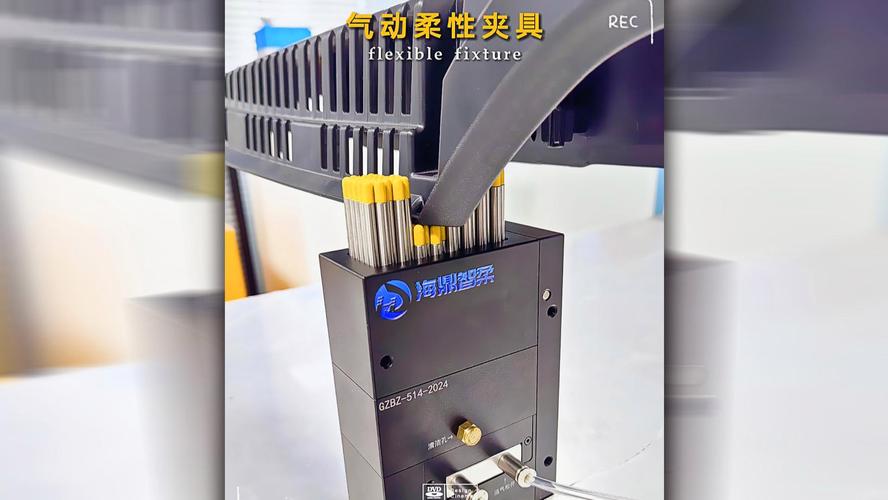
- 气动/液压夹紧:快速、省力,适合批量生产,需配备气源或液压站。
- 真空吸附:用于薄片、非磁性材料,要求表面平整。
- 磁力夹紧:仅适用于铁磁性材料,操作便捷。
3. 匹配生产批量
批量是选型的分水岭:
- 单件小批:优先选用通用夹具(如台虎钳、分度头),或组合夹具,强调柔性和成本。
- 中批生产:可设计可调夹具或成组夹具,兼顾效率与投入。
- 大批大量:应选用高效专用夹具,如随行夹具、多工位夹具、自动化夹具,追求装夹速度与一致性。
4. 尊重精度与刚性
夹具本身的制造精度应比工件公差高一级,关键定位元件需淬火处理。夹具体需有足够刚性——可通过增加筋板、合理布置支承点实现。无法保证刚性的夹具在切削中会产生颤振,影响表面质量。
5. 考虑操作安全性
夹具应避免尖锐边缘、突出物伤及操作者;手动夹紧机构要有足够的自锁性;气动元件不得漏气;重物需设吊装孔。自动化夹具更需配置传感器互锁。
四、面向不同工况的选择技巧
以下是常见场景下的选取思路:
1. 铣削加工
优先采用平口钳、组合压板。定位面应避开已加工面;夹紧点尽量落在工件刚性较大处,必要时添加辅助支承。加工薄壁件时可在空腔内填充低熔点合金或橡胶。
2. 钻削加工
使用钻模避免钻孔偏斜。钻套内径与刀具配合适中,排屑空间充裕。多孔加工可选用回转式钻模,提升效率。若批量小,可选配可换钻套的通用钻模。
3. 车削加工
常用的有三爪卡盘、弹簧夹头、芯轴等。细长轴应使用跟刀架或中心架;薄壁套筒应采用弹性心轴或轴向端面夹紧;异形件可用花盘加配重。
4. 焊接与装配
焊接治具需耐高温、抗飞溅;常用铜合金或陶瓷定位元件。装配治具强调轻便与可视性,多采用手动快速夹钳或定位销。对于机器人焊接,治具必须与机器人站集成。
5. 检测环节
检具需保证重复性,通止规、位置度检具应根据公差要求设计。通规按最大实体尺寸制作,止规按最小实体尺寸制作,并定期校验。
五、选用时的自检清单
在大脑里过一遍以下问题,能规避大多数误选:
- 零件定位是否超过6个定位点?是否其中某一点干涉?
- 夹紧力会造成超出公差允许的变形吗?
- 所有夹紧操作的工具是否可及,有无干涉?
- 排屑、冷却液流动是否顺畅?
- 换件时最少需要几个动作,能否缩短?
- 操作者戴手套能否操作,有无安全隐患?
六、新材料与新趋势的影响
随着轻量化需求增多,铝合金、复材零件日益普遍。这类材料刚性差、易划伤,对夹具提出新挑战:
- 使用零损伤材料包覆的定位销和夹具体,避免硬接触。
- 优先考虑真空吸附或低压力气动夹紧。
- 引入模块化柔性夹具——可急速重组的孔系基础板加定位销组合,适应多品种短周期变化。
增材制造让小批量拓扑优化的复杂夹具以低成本实现,值得关注。
七、
选择工装夹具与治具是一个系统性决策过程:先是透彻理解工件和工艺,再运用六点定位、牢固夹紧等基本原理权衡自由度与控制。对不同批量选择不同柔性、效率与成本层级的方案,匹配加工方式调整细部结构。核心技巧在于细化工艺交底、优而择用标准化组件、动手前需反复核查干涉与提升顺畅排气排屑。一个成功的夹具,即便复杂高阶,最终体验也应是使用一步到位、与工件心灵合一的自然而快捷。唯有以人和配件的效率舒适总提高出发选品,才能实现拥有形优而受高效的工体制智器具工程阶梯的正一体化配置。
如若转载,请注明出处:http://www.xfsauto.com/product/32.html
更新时间:2026-10-28 00:54:59