CQ500工装夹具与工装治具 高效生产的核心保障
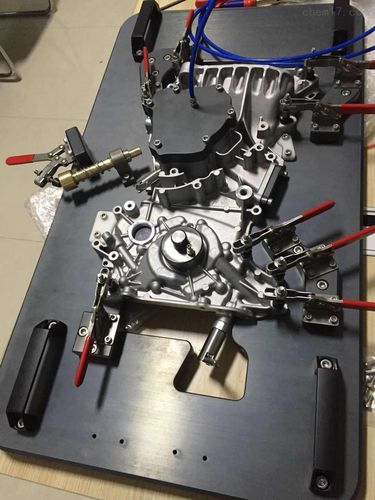
在现代制造业中,工装夹具和工装治具是确保产品加工精度、提高生产效率、降低劳动强度的关键工艺装备。CQ500作为一款常见且重要的型号,其对应的工装夹具与工装治具在机械加工、装配、检测等环节发挥着不可替代的作用。本文将围绕CQ500工装夹具和工装治具的基本概念、设计要点、应用场景及选型建议展开阐述,帮助读者全面理解其价值。
一、什么是CQ500工装夹具与工装治具?
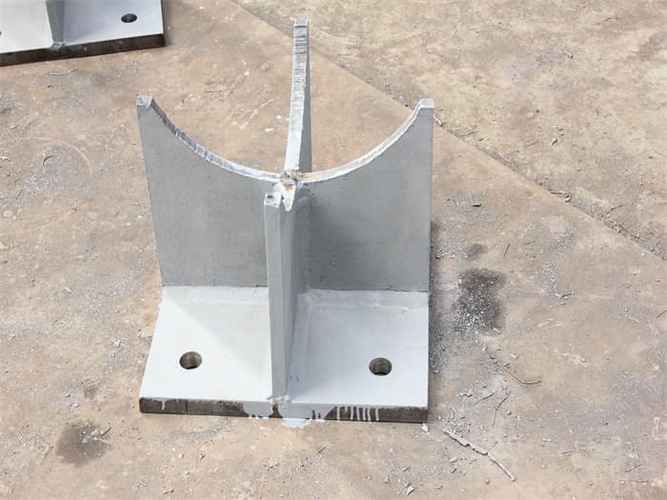
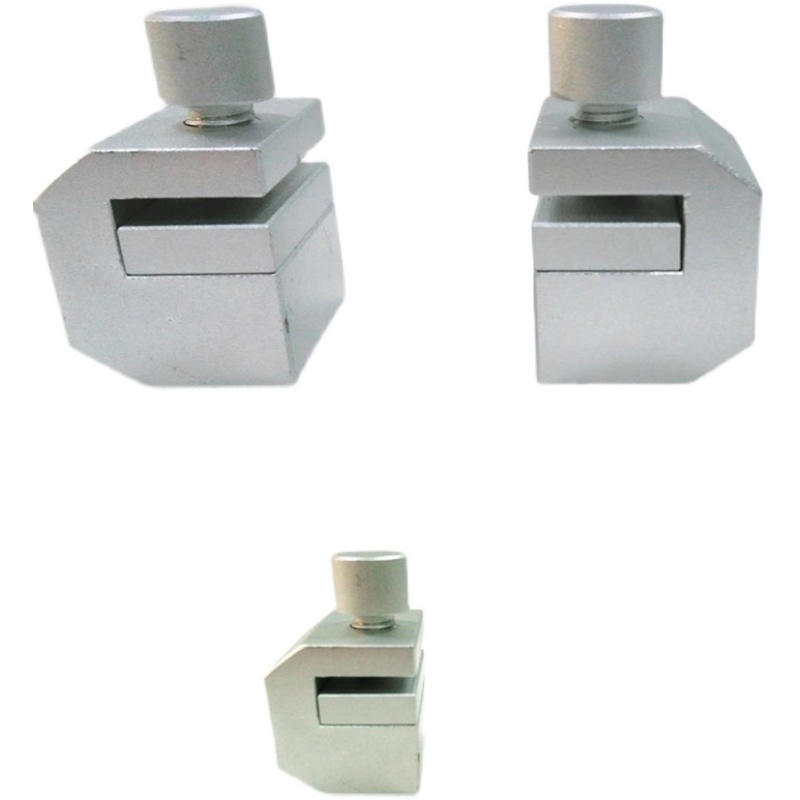
“CQ500”通常指某一系列或某一型号的产品(如发动机缸体、电机壳体、变速箱部件等),针对该型号产品,企业需要专门设计制造用于定位、夹紧、支撑的夹具和治具。工装夹具一般指机床加工过程中用于固定工件的装置,而工装治具则泛指装配、焊接、检测、试验等工序中辅助操作、定位或导向的工具。两者有时统称为“工装”,在批量生产中不可或缺。
二、CQ500工装夹具的设计要点
- 定位基准选择:以保证加工精度为前提,尽可能与设计基准、装配基准重合。对CQ500这类中小型复杂零件,可采用一面两销、三点定位等方式。
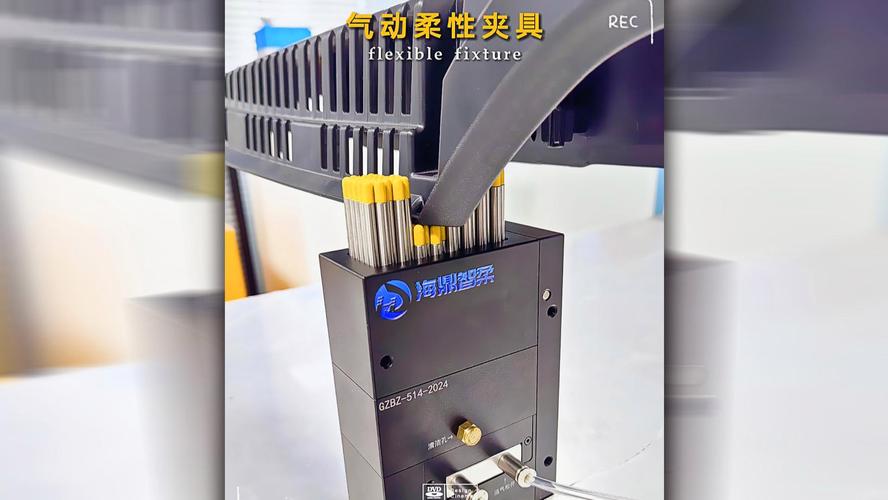
- 夹紧力控制:根据切削力、工件刚性、材质等计算所需的夹紧力,避免工件变形或松动。常采用气动、液压或楔块夹紧机构。
- 结构工艺性:夹具结构应便于排屑、装拆、维护,同时尽量采用标准件降低制造成本。
- 与机床匹配:接口尺寸(如法兰、T型槽)必须与CQ500加工所用的CNC、加工中心等设备完全兼容。
三、CQ500工装治具的常见类型
- 装配治具:用于零件定位、压装、螺纹拧紧;例如CQ500轴承压装治具、密封圈安装导向治具。
- 焊接治具:保持焊接件相对位置,减少热变形;如CQ500框架焊接定位工装。
- 检测治具:用于尺寸、位置度、通止规检验;如CQ500孔位检具、平面度检具。
- 试验治具:如气密性测试治具、耐压测试治具,用于CQ500的出厂检验。
四、典型应用案例
以CQ500型电机壳体为例,在加工中心上铣削端面、镗孔时,设计了一套液压夹具,以底面和两个工艺孔定位,三点浮动支撑,一次装夹完成多面加工,效率提升40%,同轴度稳定在0.02mm内。在装配线上,设计了CQ500定子压入治具和转子动平衡检测治具,装配节拍从120秒缩短至65秒,不合格率下降80%。这充分证明优秀的工装治具对生产节拍与品质的双重促进。
五、选型与维护建议
- 量身定制优先:即使是CQ500标准工装,也需核对批次公差与设备状态,必要时微调定位元件。
- 材质与热处理:夹具主体建议用45钢或铸钢并调质,定位销、支承钉用20Cr渗碳淬火或GCr15,硬度HRC55-60以耐磨。
- 定期校验:每月或每生产5000件后检查定位面磨损、夹紧力衰减,并及时更换易损件。
- 文档管理:保存CQ500工装的设计图纸、使用说明、保养记录,便于快速复制和问题追溯。
六、
CQ500工装夹具与工装治具虽非最终产品,却直接决定产品的质量、成本与交付能力。在智能制造和柔性生产趋势下,企业应重视工装的模块化、标准化与智能化升级,例如引入快速换装、传感器监控等技术。通过科学设计、规范使用与持续改进,CQ500系列工装必能为企业创造更大效益。
如若转载,请注明出处:http://www.xfsauto.com/product/36.html
更新时间:2026-10-28 10:43:14